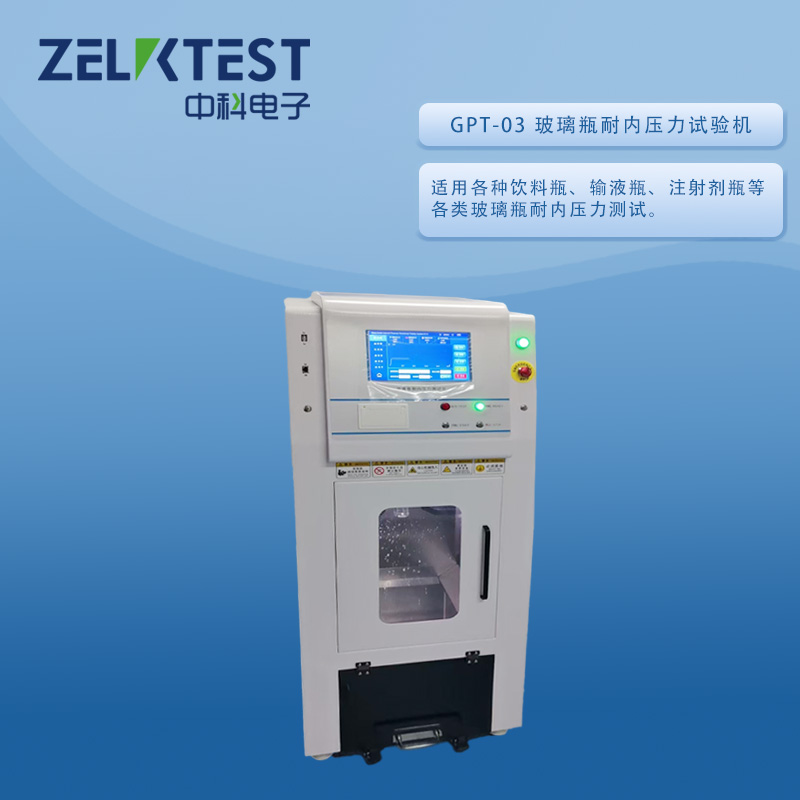
秋冬流感来袭,大输液订单集中释放,玻璃输液瓶迎来大批量灌装、灭菌、转运高峰。很多药企遇到一类棘手问题:入库外观全检合格的玻璃瓶,灭菌后、仓储途中甚至临床输液时突发爆瓶。肉眼看不到破损、看不到裂纹,并不代表瓶体完好,瓶肩、瓶底、瓶口位置大量存在隐性微裂纹,这类缺陷属于典型的潜伏式风险,只有达到耐压临界点才会瞬间扩展、炸裂。GPT-03 玻璃瓶耐内压力试验仪,按照药典标准开展耐压测试,精准定位耐压临界值,提前筛除带微裂纹的不合格玻瓶,守住输液包装安全底线。
一、流感季,隐性微裂纹为什么更容易爆发
药用玻璃的微裂纹来源贯穿来料、灌装、灭菌全流程。玻管成型、切割、模具磕碰、转运摩擦都会在表面产生细微损伤;退火控制不稳带来残余内应力,会持续放大缺陷风险。平时产能平缓时,压力、温度变化幅度小,微裂纹处于静止状态,不会失效,目视检查完全无法识别。
而秋冬工况叠加多重考验。第一,车间与灭菌柜温差变大,冷热冲击放大玻璃应力;第二,生产线提速,灌装、上塞、搬运碰撞频次上升,新增大量微小划痕;第三,灭菌柜批量满载,升降温、泄压速度波动,瓶内产生交变压力。 隐性裂纹会在循环应力下缓慢延伸,一旦内部压力超过玻璃瓶耐压临界点,裂纹迅速贯穿瓶壁,发生爆瓶。一旦在临床端炸裂,药液污染、针刺划伤、药液喷溅等风险直接威胁患者安全,也是 GMP 核查重点关注的重大隐患。
二、耐压临界点:判断微裂纹是否存在的核心依据
耐压临界点,是玻璃瓶刚好发生破裂的临界压力值,它和壁厚均匀度、退火质量、表面微裂纹深度强相关。完好无缺陷的合格输液瓶,耐压值稳定且余量充足;只要瓶身带有微裂纹,它的耐压临界点会明显下降,且同批次样品测试数据离散度显著变大。
很多企业只做固定压力保压通过性测试,满足 0.6MPa 保压不破裂即判定合格,这种方式存在局限。部分带有浅层微裂纹的瓶子,刚好可以通过标准压力,但它距离自身临界点很近,灭菌、储运过程中轻微压力波动就会突破极限。 GPT-03 支持两种试验模式:恒压保压试验用于合规送检,线性增压爆破试验用来寻找临界点。通过连续升压,记录每一支样品的爆破压力,快速识别临界压力偏低的样品,把藏在瓶体里的微裂纹缺陷揪出来。瓶肩、瓶底转角、瓶口螺纹位置,是应力集中、裂纹高发点位,也是耐压失效的优先溯源区域。
三、GPT-03 耐内压力试验标准化操作要点
仪器依据《中国药典》通则 4017、YBB00172003-2015 耐内压力测定法、GB/T 4546 标准设计,适配玻璃输液瓶、模制注射剂瓶、西林瓶等药包玻璃容器。 试验前做好样品筛选,去除有明显磕碰、肉眼可见划痕的样品,样品在实验室恒温静置,消除温差带来的测试干扰;将样品密封装夹,向瓶内匀速充入压力介质,按照标准设定升压速率。 在增压过程中实时采集压力曲线,记录爆破压力或者保压状态。若在未达到标准压力时提前破裂,直接判定存在隐性缺陷;同批次多支样品耐压值差距过大,说明来料稳定性差、微裂纹批量存在,需要暂停来料使用,同步追溯玻瓶供应商工艺。 测试全程数据自动保存、可打印输出,满足 GMP 数据可追溯、飞检调取的要求。
四、质控落地:耐压测试和耐热冲击、壁厚检测联动
只依靠耐内压力单一检测,还不足以构建完整防线,流感季保供阶段建议多项目联动质控。 首先,来料验收环节,先用壁厚检测排查壁厚偏薄、壁厚不均问题;再用 RCY-03 耐热冲击试验模拟灭菌冷热交替工况;最后用 GPT-03 耐内压力试验锁定耐压临界点,筛查微裂纹。 建立批次管控规则:新批次来料、更换玻瓶供应商、模具大修后,必须做梯度耐压爆破试验,统计临界点分布;连续生产过程中定期抽样,监控耐压数据是否出现持续走低趋势,提前预警批量缺陷。 不要等爆瓶事故发生再溯源,把耐压临界点测试纳入常态化来料验收,把隐性裂纹拦截在灌装灭菌之前。
结语
流感季输液保供任务重,但玻瓶爆瓶带来的质量事故,会直接造成停产、召回与医疗风险。肉眼检测只能识别明显破损,无法发现潜伏的微裂纹。借助 GPT-03 耐内压力试验仪,找到每一批玻璃瓶的耐压临界点,量化安全余量,提前剔除缺陷瓶,配合耐热冲击、壁厚检测形成组合质控方案,才能稳定把控药用玻璃瓶力学性能,保障大输液产品全链条安全。