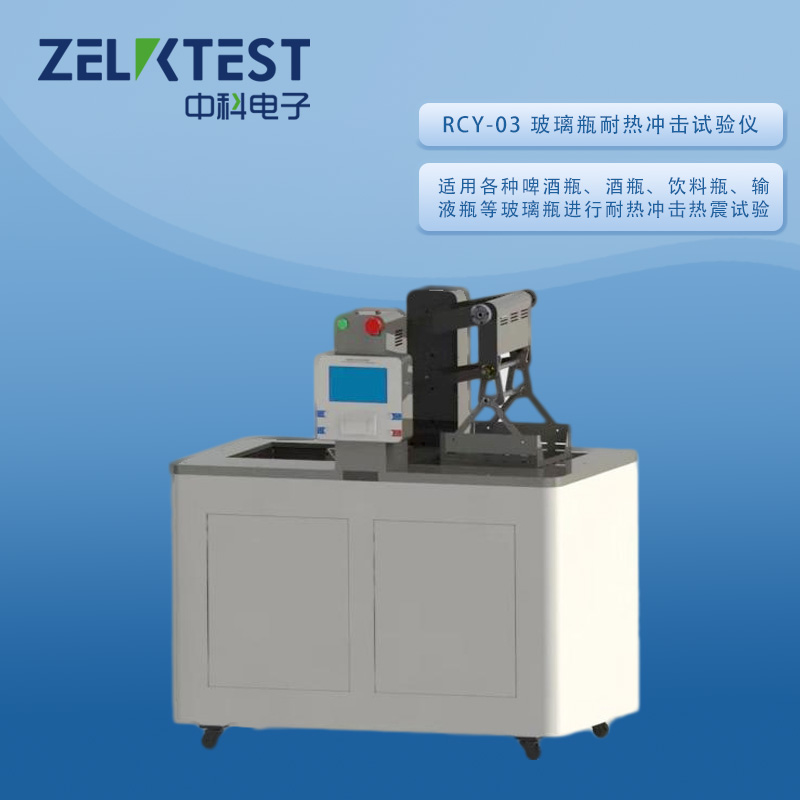
流感季输液订单集中释放,输液玻璃瓶、西林瓶批量灭菌节奏加快,升降温速率被迫提高,车间偶发灭菌后爆瓶、瓶身裂纹问题。很多企业遇到爆瓶第一时间排查灭菌柜参数,反复调整温度、压力,问题依旧间歇性出现。 其实不少爆瓶根源,藏在玻璃本身的热稳定性与退火残余应力上。玻璃瓶在温差冲击下,内部残余应力释放,产生微裂纹,在灭菌升压过程中扩展、炸裂。RCY-03 玻璃瓶耐热冲击试验仪,模拟冷热交替工况,复现灭菌温差冲击,用来验证药用玻璃耐受温度骤变的能力,是药用玻璃来料验收、失效溯源、注册检验的关键手段。
一、灭菌阶段玻璃瓶为什么会炸裂
输液用钠钙玻璃、中硼硅玻璃容器,从玻管拉管、成型、退火到灌装灭菌,全程伴随应力变化。合格的玻璃瓶经过充分退火,残余应力控制在标准允许范围,能够承受灭菌的升温、降温循环。 赶产阶段容易压缩退火时长,造成残余应力超标;玻管壁厚不均、口部成型缺陷,也会让瓶体不同位置热胀冷缩速率不一致。 灭菌过程就是典型的冷热冲击:常温进柜、快速升温至 121℃,灭菌结束后快速喷淋降温,巨大温差作用在有应力缺陷的瓶体上,微裂纹快速扩展,最终发生爆瓶。这类缺陷很多在来料阶段肉眼无法识别,只有在温度冲击下才会暴露。依据 YBB00162003《药用玻璃容器耐热冲击试验方法》,耐热冲击试验就是专门筛查这类隐患的标准化试验。
二、RCY-03 耐热冲击试验原理与设备优势
RCY-03 玻璃瓶耐热冲击试验仪采用双水浴冷热切换方案,设置高温槽、低温槽,实现试样快速转移,精准复刻温差冲击条件,匹配药包标准要求。 将玻璃瓶先置于规定温度的热水槽恒温,达到热平衡后迅速转入低温水浴,观察试样是否出现裂纹、炸裂。 设备优势贴合药企质检需求:
双槽独立控温,温度控制精度高,温差区间可自由设定,适配不同材质药用玻璃瓶;自动计时、恒温保持,减少人工操作带来的时间偏差,试验条件可复现;支持批量试样同时测试,适合来料批量筛查,也可用于爆瓶留样的失效比对试验;试验数据可记录留存,满足 GMP 记录溯源、注册检验资料提交要求。
三、RCY-03 标准化试验操作流程
试样筛选 选取待检测输液玻璃瓶 / 西林瓶,剔除已经存在肉眼可见划痕、磕碰损伤的样品,磕碰伤会引入额外应力,干扰试验判定。同一组比对试验,试样规格、批次保持一致。参数设定 按照标准或者企业内控要求设置高温、低温温度以及恒温时长。常规药用玻璃常用温差条件,结合产品注册要求设定;做失效溯源比对时,优先模拟车间灭菌实际升降温温差。恒温浸泡 试样放入高温水浴槽,浸没至规定位置,恒温静置,让瓶身整体温度均匀,内外温度达到平衡,避免局部温差干扰结果。快速冷热切换 恒温结束,快速将试样转移至低温水浴槽,开始计时,在低温槽中保持规定时间。转移动作需要迅速,减少试样在空气中的温度流失,保证温差条件有效。结果观察判定 取出试样,目视检查瓶身、瓶肩、瓶底、瓶口等应力集中高发区域,观察有无裂纹、炸裂。出现裂纹、破损即为不合格。
失效溯源场景:取同批次留样、爆瓶相邻批次样品同步测试,对比耐受温差,定位是来料玻管问题还是退火工艺缺陷。
四、流感季耐热冲击测试常见误区
第一,只在爆瓶发生后才做试验,来料验收不常态化筛查。退火不良属于批次性风险,赶产时期玻管来料波动概率更高,来料前置筛查才能提前拦截; 第二,转移试样速度慢,温差衰减,试验结果偏乐观,漏判不合格瓶; 第三,试样带有磕碰划痕直接上机测试,试验失效是外力损伤导致,无法代表玻璃本身耐热品质; 第四,将耐热冲击合格等同于不会爆瓶。耐热冲击管控的是热应力风险,爆瓶还会叠加壁厚不均、耐内压力不足等因素,需要搭配 GPT-02 耐内压力试验联合分析。
结语
灭菌爆瓶,不一定是灭菌柜工艺的问题,药用玻璃本身的耐热稳定性与残余应力是不可忽视的源头。RCY-03 玻璃瓶耐热冲击试验仪,依托 YBB 标准方法,可控复现冷热温差冲击工况,既能用于玻管来料验收,也可以对爆瓶事故开展失效溯源。 在流感季产能紧张、灭菌批次密集的阶段,把耐热冲击纳入玻璃瓶质控防线,提前剔除热稳定性不合格的容器,减少灭菌环节爆瓶损失,规避生产停线风险,保障输液产品稳定交付。