软包装、制袋、灌装产线调试时,很多材料研发、质检人员存在一个固有认知:薄膜越顺滑越好,摩擦系数越低越利于走料。实际生产却常常出现矛盾:把爽滑剂加到上限,摩擦系数降下来之后,新问题接踵而至 —— 牵引辊抓不住膜、下料打滑、封边错边、套色偏移;反过来降低爽滑添加量,摩擦系数走高,又会出现走膜卡顿、拉皱、断膜、设备负载飙升。摩擦系数是一个区间指标,而非单向越低越好。借助FCT-01摩擦系数仪精准测定静、动摩擦数值,结合产线速度、辊系结构、膜材类型找到合理平衡点,才能兼顾走料顺畅与定位稳定,减少批量制袋不良。
一、摩擦系数的认知误区:一味追求低爽滑
1.1 单向优化思维带来质控偏差
薄膜配方调试阶段,为改善放卷阻力,企业习惯持续增加爽滑剂,目标就是压低摩擦系数。在配方小试阶段,低摩擦带来顺滑手感,容易被判定为优等样品。但手感不等于产线适配性,当摩擦系数突破下限,膜面和牵引辊之间的附着力不足,原本稳定的输送关系被打破,批量不良集中爆发。
1.2 静、动摩擦对走膜的不同影响
静摩擦决定薄膜启动瞬间是否打滑,对应下料、定长裁切的定位精度;动摩擦决定持续走膜过程的阻力,对应高速输送会不会卡顿、拉伸。很多样品动摩擦合格,但静摩擦过低,每次启动瞬间薄膜窜动,直接造成裁切长短不一、封口错位,这也是很多实验室数据合格、上机却不稳定的核心原因。
二、两端极值对应的典型产线故障
2.1 摩擦系数过低:打滑、错边、定位失效
当摩擦系数偏小,膜面过滑,牵引辊与薄膜之间容易发生相对滑移。产线表现为:定长下料忽长忽短、制袋封边左右错边、印刷套色跑位、膜卷放卷时层间窜动。高速制袋机、立式灌装包装机对这类问题尤为敏感,轻微打滑就会形成连续废袋。部分薄膜膜 - 膜之间摩擦过低,卷膜在仓储、输送时还会出现卷层窜边、端面不齐。
2.2 摩擦系数过高:卡顿、起皱、负荷超标
摩擦系数偏大,薄膜滑动阻力上升。放卷、过辊时阻力累积,薄膜容易被拉扯拉伸,出现纵向拉长、横向起皱;导辊位置卡料、走膜阻力波动,设备电机负荷持续走高,长期加速辊面磨损;复合膜、高阻隔膜还会因为拉扯导致阻隔层变形,影响最终的密封和阻隔性能。
三、寻找平衡点:分场景建立适配区间
3.1 管控指标区间,拒绝单一目标值
没有通用的标准数值,需要结合设备类型、走膜速度、膜材结构设定目标区间。常规自动包装膜动摩擦多参考 0.2~0.4 区间,仅作为基础参考;低速制袋机可适当偏高,高速灌装线可偏向区间下限,但不能无限压低。BOPP、CPP、PE、铝塑复合膜,各自适配区间差异明显,不能直接套用同一份指标。
3.2 区分两类摩擦测试界面
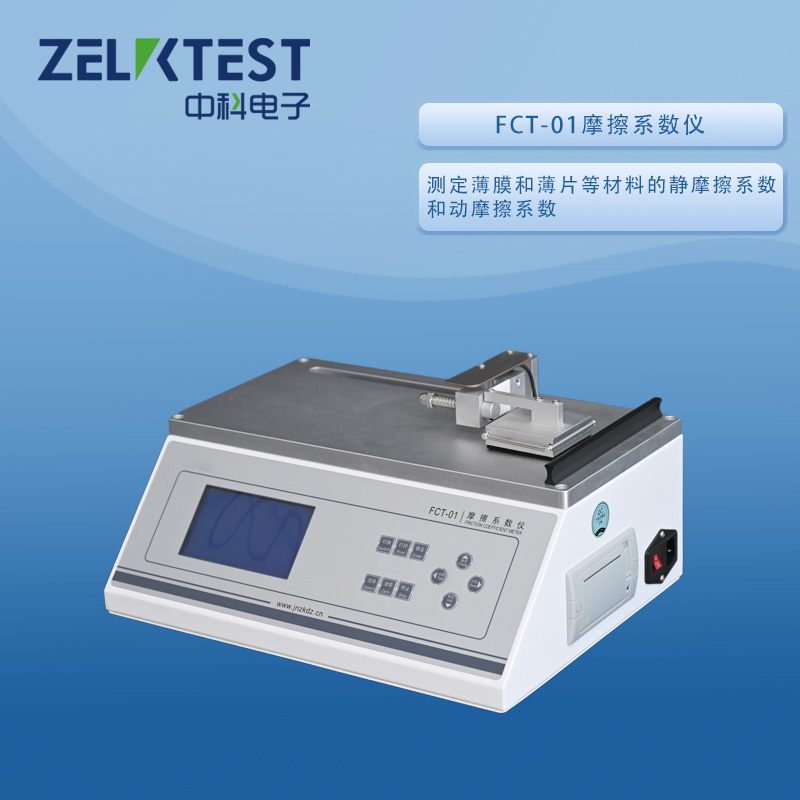
测试时需要分开两组界面:薄膜与金属辊 / 橡胶辊(膜对辊),管控输送打滑;薄膜自身对贴(膜对膜),管控卷膜层间粘连、放卷窜动。部分样品膜对辊摩擦很低、膜对膜摩擦同样偏低,卷料容易散卷窜层;部分样品膜内摩擦偏高,容易出现卷膜粘连、开卷困难,两组指标需要同步评价。FCT-01 支持自由更换对磨试样,灵活完成膜对膜、膜对金属、膜对橡胶多种界面测试。
3.3 爽滑剂与抗粘连剂协同调配
爽滑剂负责降低摩擦,抗粘连剂防止膜面贴合堵料,二者存在制衡关系。单纯增加爽滑剂,短期降低摩擦,还可能出现析出迁移、影响印刷附着力、热封强度下降。通过梯度试样测试,在不影响印刷、热封性能的前提下锁定摩擦窗口,是材料配方优化的关键一步。
四、FCT-01 摩擦系数仪,为平衡调试提供量化依据
4.1 标准化测试,摆脱手感主观判断
FCT-01H 摩擦系数仪符合 GB/T 10006、ISO 8295、ASTM D1894 等国内外标准,0.5 级力值精度、0.001N 高分辨率,一次试验同步输出静摩擦系数、动摩擦系数,把人工模糊的手感评价转为稳定可复现的数据。统一试验速度、200g 标准滑块等条件,平行测试多组梯度试样,形成 “爽滑剂添加量 — 摩擦系数 — 上机不良率” 对照数据。
4.2 留样复测,监控摩擦性能时效漂移
爽滑剂会随存放时间逐步迁移析出,同批次薄膜刚生产出来和存放一段时间后的摩擦系数会持续变化。利用 FCT-01 对留样定期复测,跟踪指标漂移趋势,提前预判后期上机打滑或者卡顿风险,避免入库合格、仓储后上线批量出问题。设备自带数据存储、报表导出功能,每一组测试记录可长期归档留存。
4.3 统一供需验收标准,减少来料纠纷
很多供需矛盾源于摩擦指标理解不一致,供方追求低摩擦,而客户产线需要一定摩擦力保障定位。FCT-01 出具规范、可溯源的检测报告,采购技术协议中直接约定摩擦合理区间,替代 “摩擦系数越低越好” 这种模糊要求,统一供需双方检验口径,从源头减少来料适配矛盾。
五、落地管控思路,稳定走膜工艺
5.1 以稳定产线反向定义材料指标
优先采集产线上运行稳定的合格膜材,使用 FCT-01 完成摩擦检测,以此数据作为基准,结合设备速度、辊压、张力参数,向上、向下梯度试料,找到打滑、卡顿两个临界阈值,划定安全管控区间。
5.2 故障排查优先核验摩擦数据
遇到错边、下料不稳、走料卡顿故障时,优先取样上机测试摩擦系数,区分故障根源是材料表面爽滑特性波动,还是设备张力、辊面磨损、导辊排布问题,避免盲目调机、反复换料。
5.3 跟随产线迭代更新指标区间
产线提速、更换牵引辊材质、更换膜结构之后,原有摩擦适配区间会失效,需要使用 FCT-01 重新验证测试。摩擦指标不是静态标准,要跟随工艺迭代动态更新。
结语
薄膜摩擦系数的管控,本质是在 “顺滑输送” 和 “可靠抓附” 之间寻找平衡点。片面追求更低摩擦系数,看似优化材料爽滑性,实则埋下打滑、错边、定位失效的隐患;一味提高摩擦力,又会带来卡顿起皱的问题。FCT-01 摩擦系数仪精准量化静、动摩擦指标,帮助企业结合产线工况划定合理管控区间,建立材料配方调试、来料验收、仓储稳定性监控的标准化方案,持续稳定走膜效果,降低制袋、灌装过程中的不良损耗。