安瓿瓶是注射剂药品的核心包装,在灌装、灭菌、储运环节经常出现批量隐裂、后期爆瓶问题。很多质检人员第一时间判定为外力磕碰损伤,但多次调整产线、优化包装后不良依旧反复。这类肉眼难以识别的隐性开裂,很大根源来自玻璃成型、退火环节遗留的残余应力。应力集中区域会在温度交变、振动作用下持续扩展微裂纹,最终引发漏液、药液污染。依靠人工目视很难区分外力破损和应力型隐裂,YLY-02H 智能偏光应力仪借助光弹性原理可视化应力分布,快速锁定安瓿瓶颈部、瓶身、底部等高应力点位,为失效复盘和工艺整改提供量化依据,满足药包材合规检验要求。
一、安瓿瓶应力型隐裂,藏在玻璃内部的质量风险
安瓿瓶在拉管、成型、封口、退火工序中,冷却速率不均匀会在玻璃内部形成残余张应力。退火不足、退火炉温区波动、封口火焰控制不当,都会造成局部应力堆积,也就是应力集中区。
这类缺陷的特点是外观完好,没有明显崩口划痕,属于隐裂。在常温静置时不会立刻破损,经过高温灭菌的冷热冲击、运输振动、灌装挤压后,应力叠加超过玻璃耐受极限,微裂纹快速延伸,出现批量爆瓶。一旦流入下道工序,不仅造成药液报废,玻璃碎屑混入药液还会带来临床安全风险,同时给企业 GMP 核查带来隐患。
在失效分析中,区分 “外力损伤” 和 “残余应力导致隐裂” 是关键难点。外力破损的裂纹走向随机,而应力开裂的裂纹基本沿着应力集中带延展,常规的折断力、密封性测试,无法直观识别内部应力分布,容易造成失效原因误判,整改方案找不到核心方向。
二、YLY-02H 智能偏光应力仪,可视化识别应力集中点位
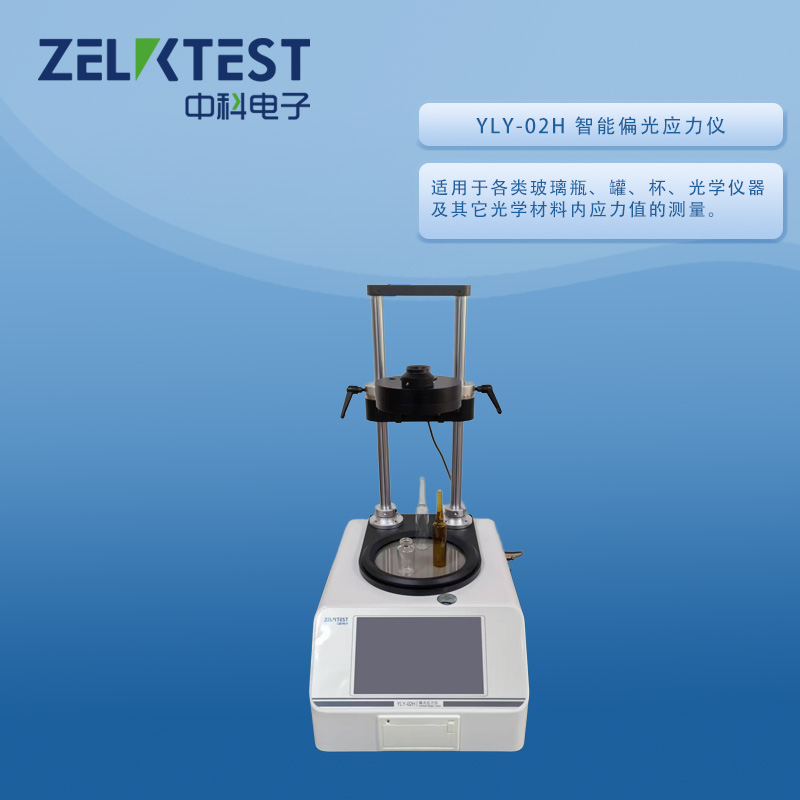
YLY-02H 智能偏光应力仪遵循 YBB00162003-2015《药用玻璃容器内应力测定法》,利用偏振光干涉原理,将玻璃内部应力转化为彩色应力条纹图像,应力大小、分布位置直接呈现,精准定位安瓿瓶应力集中区域。
仪器支持定性观测与定量测量两种模式。定性观测时,旋转安瓿样品,可清晰观察颈部刻痕处、瓶肩、瓶底等薄弱位置的色环变化,快速判断应力集中位置;定量模式下,可直接读取光程差数值,换算对应应力指标,测量精度可达 0.1nm,自动存储测试数据、生成可追溯报告,摆脱传统目测法主观误差大、无法留存原始记录的弊端。
针对安瓿瓶检测的专属适配设计,样品放置工位可灵活调整,适配不同规格曲颈易折安瓿,无需复杂制样,质检人员可直接上样检测,适合实验室失效复盘、来料抽检、退火工艺验证等场景。
三、标准化溯源流程,快速完成安瓿瓶隐裂失效复盘
3.1 样品分组,对照筛查
选取同批次出现隐裂的不良样、同批次完好样品、不同供应商参比样品分为三组,排除批次、来料差异带来的干扰,避免单一样品偶然因素影响判断。
3.2 偏光成像,锁定集中区域
将安瓿放置于样品台,开启偏振光源,缓慢旋转样品,重点观察曲颈刻痕、瓶肩过渡区、瓶底位置。如果局部出现密集、颜色突变的应力条纹,即为应力集中区域,同步采集应力图像保存。很多安瓿隐裂隐患就集中在曲颈位置,刻痕加工容易引入额外应力。
3.3 数据量化,对标标准判定
读取高应力点位的光程差,对照标准限值 40nm/mm 进行判定,确认该点位应力是否超标。如果多个样品同一位置持续出现应力超标,说明不是个体偶然缺陷,是成型、退火工艺系统性偏差。
3.4 输出结论,支撑工艺整改
结合应力图像与数值,区分失效类型:应力条纹异常,判定为退火工艺缺陷;应力分布均匀、无明显色变,裂纹形态杂乱,则偏向于灌装、转运外力损伤。根据溯源结论针对性调整退火曲线、封口火焰参数、刻痕加工工艺,从源头降低隐裂不良率。
四、延伸质控价值,从失效追溯转向前置预防
YLY-02H 除了事后失效溯源,还可以嵌入安瓿瓶全流程质控。来料检验环节,对不同玻璃管材供应商做应力比对,筛选一致性更好的原料;退火工艺调试阶段,连续取样监测应力变化,锁定最优退火温区和冷却曲线;产品放行检验,建立应力抽检台账,形成完整质量追溯链条,把隐裂风险拦截在出厂之前,减少后期批量质量事故。
结语
安瓿瓶隐裂问题的治理,核心在于看清玻璃内部看不见的应力。YLY-02H 智能偏光应力仪打通了失效溯源的关键一环,以可视化成像 + 定量数据的方式精准定位应力集中区域,帮助药企和玻璃包材企业跳出盲目试错的整改模式,找到爆瓶、隐裂的根本诱因,持续稳定安瓿瓶质量,保障注射剂包装安全,适配药包材合规与 GMP 数据溯源管理需求。