流感季注射剂、大输液生产任务集中,药用玻璃瓶批量进入灌装、湿热灭菌流程。不少企业在来料检验时,仅抽查单点壁厚,忽略瓶身壁厚均匀性管控。同批次玻璃瓶壁厚厚薄差异大,即便平均厚度符合指标,灭菌升温升压时,薄壁区域容易形成应力集中,爆瓶风险显著升高,也是药包工艺验证中容易遗漏的质控要点。
试验原理
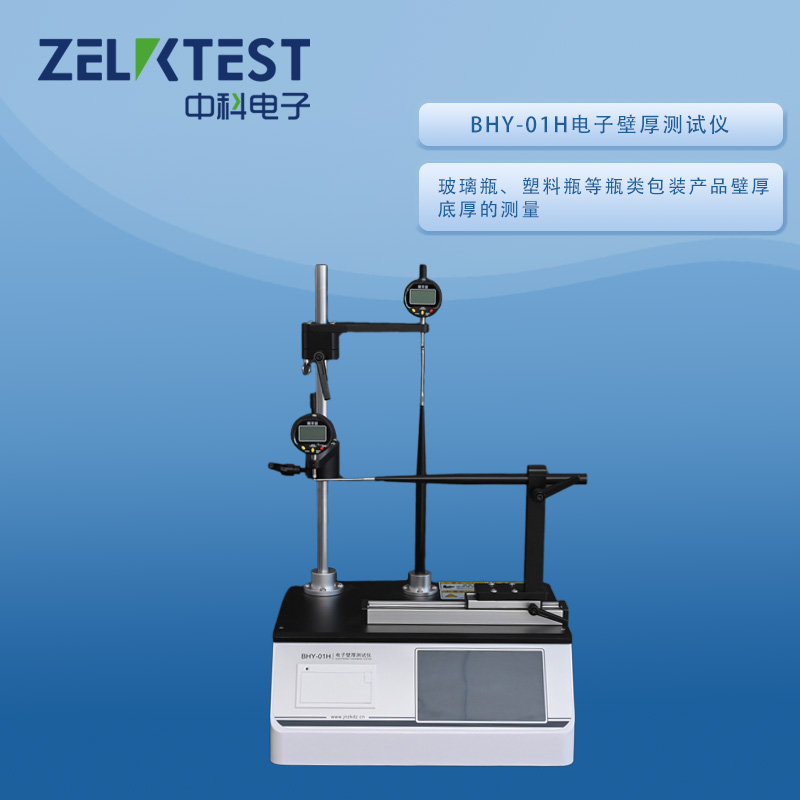
BHY-01H 电子壁厚测试仪采用接触式测厚原理,依靠高精度测头接触瓶壁内外侧,直接采集瓶身不同位置的壁厚数值。检验人员可沿瓶身环向、轴向多点采样,获取多组壁厚数据,统计壁厚的波动范围,直观识别局部偏薄区域。 玻璃瓶在灭菌工况下,内部受热产生均匀内压,瓶体各处同步承受张力。壁厚均匀的瓶体,应力分散均衡;壁厚离散时,薄壁位置承载余量不足,压力作用下应力持续聚集,成为优先开裂的薄弱点。多点测厚,就是提前定位这类薄弱位置。
对应执行标准
测试方式、精度要求适配 YBB 00322004-2015《药用玻璃容器壁厚、底厚测定法》,多点采集的壁厚原始数据,可纳入来料检验记录与偏差调查资料。
原理在质控中的价值
单点测厚存在偶然性,很难反映整瓶的壁厚分布状态。壁厚离散的玻璃瓶,局部薄壁点位的承压上限远低于瓶身厚壁区域。灭菌属于温度、压力交变过程,反复的热胀冷缩会持续放大应力差异。 只依靠耐内压力抽检,有可能抽到厚壁位置无缺陷的样品,得出合格假象;借助 BHY-01H 做多点位壁厚扫描,能够提前识别成型波动,区分 “平均厚度达标” 和 “壁厚均匀可控” 的批次,从源头预判爆瓶隐患。
实验室落地应用场景
流感季玻管来料验收环节,使用 BHY-01H 对瓶身、瓶肩、瓶底等关键位置多点检测,评估批次壁厚离散程度;更换玻管原料、调整制瓶机成型参数后,开展前后比对测试,追踪成型工艺稳定性。 也可和 GPT-03 耐内压力试验联动,将壁厚分布数据和爆破结果对照,建立壁厚波动和耐压失效的关联分析。所有测试数据自动保存,样品编号与检测记录一一对应,满足 GMP 的数据溯源要求。
结语
灭菌爆瓶不只是玻璃材质缺陷导致,成型带来的壁厚不均是重要诱因。壁厚离散造成应力集中,在灭菌内压与热循环作用下,薄弱点位更容易发生破裂。BHY-01H 电子壁厚测试仪通过多点检测量化壁厚波动,帮助质检人员识别批次内的均匀性隐患,优化玻瓶来料准入标准,减少灭菌工序爆瓶、产品报废,保障注射剂包装生产稳定。