热收缩标签广泛用于饮料、日化、医药产品外包装,依靠受热形变贴合瓶身,承担标识、防伪与防护功能。生产现场常常出现共性难题:同款标签、同一热缩隧道,成品时而平整服帖,时而出现起皱、鼓包、局部发白,批量不良带来返工与客诉风险。 不少企业依靠现场反复调整隧道温度、输送速度试产,凭操作工经验摸索参数,试错成本高、批次稳定性差。标签热缩缺陷本质是材料热缩特性与工况不匹配。济南中科电子 RSY-02 热缩试验仪,可在实验室模拟热缩环境,采集收缩率、收缩力曲线,提前锁定适配工艺窗口,从源头减少不良。
一、标签热缩起皱、鼓包的核心诱因
不良问题主要分为材料本身和工艺匹配两类。 一是收缩力与收缩速率失衡。收缩力过大,受热瞬间急剧收缩,应力集中,容易挤压起皱;收缩力不足、收缩滞后,标签偏移后无法复位,形成鼓包翘边。彩印标签的油墨层会抑制膜材收缩,印刷前后热缩性能差异,也是容易忽略的隐患。 二是隧道温区不均衡。入口升温过快、中段温度偏高、冷却段不足,标签不同位置收缩不同步,应力分布不均,冷却后缺陷固定。 三是标签收缩余量设计不合理。余量偏大或偏小,单纯微调设备参数很难稳定外观。 产线调机只能看到最终成品,无法捕捉受热过程的形变变化,很难区分是来料波动还是工艺参数问题。
二、RSY-02 热缩试验仪:实验室复刻热缩工况
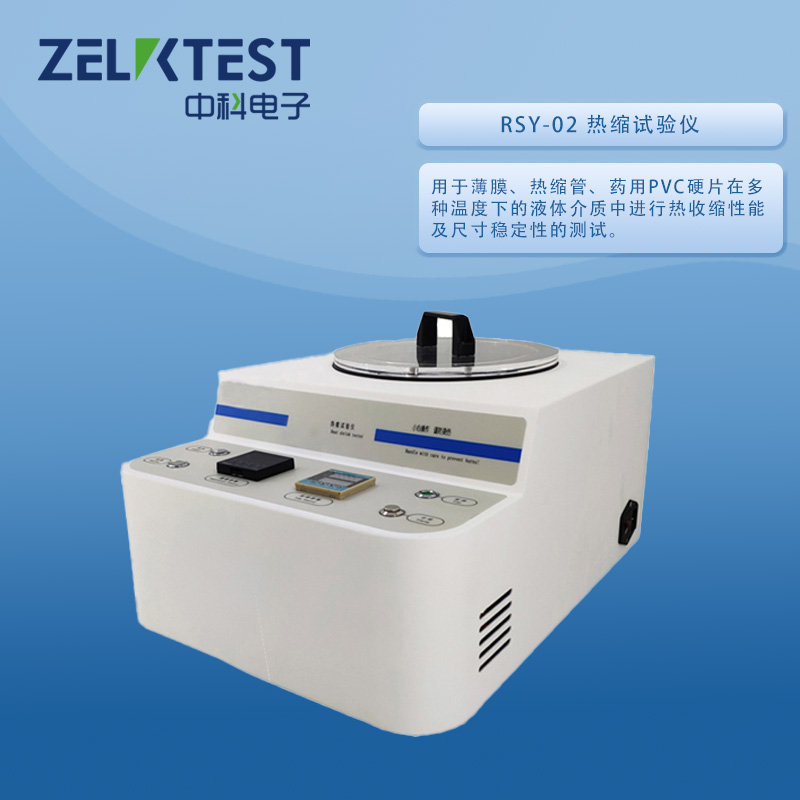
RSY-02 热缩试验仪符合 GB/T 13519 测试要求,腔体温度精准可控,可模拟热缩隧道的受热条件,同步获取横向、纵向收缩率以及热收缩力变化曲线,无需占用产线停机试机。 相比普通烘箱简单比对,它的优势集中在三点:温场均匀,支持阶梯升温、恒温保温;可同时输出收缩率与全过程力值曲线;试样夹持稳定,降低人为拉扯干扰,数据可存档溯源,满足来料检验与质检台账要求。 测试时裁切标准试样固定于夹具,设置温度、保温时长,设备自动记录形变与力值,直观获取起始收缩温度、峰值区间、最大收缩力和残余应力信息。
三、分步锁定标签热缩工艺窗口
3.1 梯度摸底,建立材料热缩基线
对同批次标签设置梯度温度测试,固定保温时间,记录各温度下纵横收缩率和试样外观。低温区间收缩不完全,产线易鼓包贴不紧;高温区间收缩过快、力值陡增,试样起皱发白;中间稳定区间收缩率达标、外观平整,即为初步候选工艺范围。 需要注意:油墨、上光层会改变热缩特性,工艺窗口必须以成品标签测试结果为准,不能直接套用基膜数据。
3.2 依托收缩力曲线,筛选可靠工艺区间
很多时候收缩率数值合格,上线依旧起皱,根源在于收缩力异常。曲线出现尖锐脉冲,代表短时间爆发较大收缩力,起皱风险高;曲线平缓上升、峰值适中,收缩过程更柔和,适配性更好。PETG 标签对升温速率敏感,PVC 标签高温下容易回弹鼓包,需要在收缩率合格区间内,进一步筛选收缩力适中的区段。
3.3 实验室数据落地产线,建立来料基线
得到实验室温度、受热时长窗口后,反向匹配隧道输送速度、热风风量,控制标签在热区停留时间落在合格区间。更换膜材、供应商、油墨批次时,优先在仪器上复测,对比基线,提前判断是否调整产线参数。 长期生产可建立合格标签的标准基线档案,每批次来料抽样检测,一旦数据偏离,提前预警,避免上线后批量不良。
四、常见质控误区
只看收缩率、忽略收缩力:收缩率是形变结果,收缩力反映过程应力,起皱大多是应力失控导致,两项指标需要同步管控; 用基膜代替成品标签测试:印刷、模切会改变膜材应力状态,成品才是真实测试对象; 固定单一参数而非区间管控:产线热风、温度存在漂移,工艺应设置容错窗口,而非单点参数。
结语
标签热缩起皱、鼓包,依靠产线反复试调属于被动质控。借助 RSY-02 热缩试验仪,将热缩工艺验证前置到实验室,通过收缩率与收缩力曲线双重评价锁定稳定工艺窗口,实现来料筛查、配方调试、产线参数优化一体化管控,减少试机损耗,稳定标签外观质量,降低客诉与返工风险。