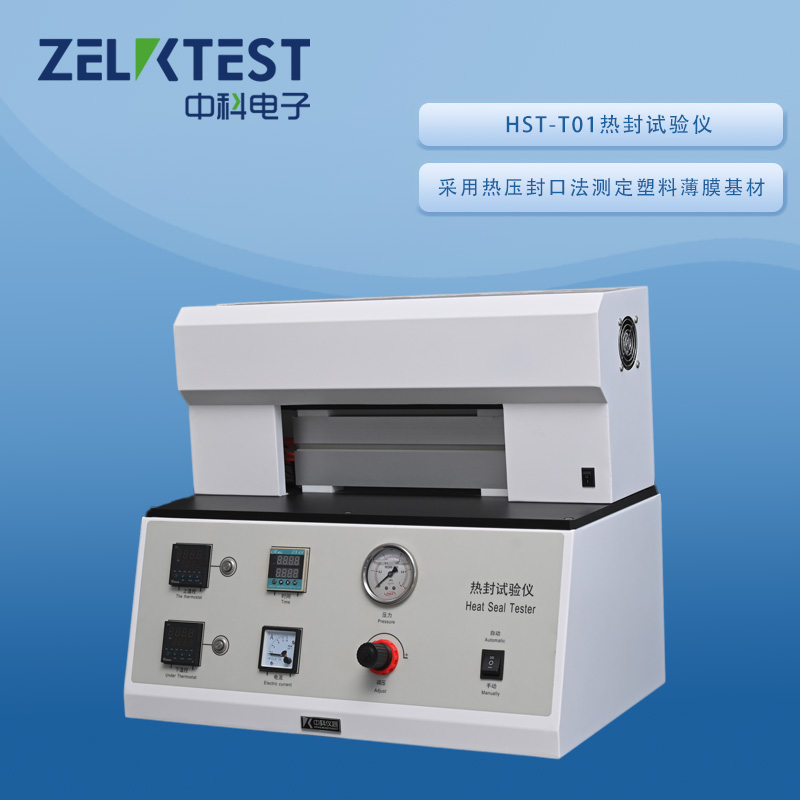
软包装制袋生产中,封边卷曲、缩边是高频缺陷:封口向内翻卷、封边宽窄不一、袋口荷叶边,不仅外观不良,还会引发自动包装机卡料、封口虚封、热封强度不足、气调包装漏气等连锁问题。很多工厂直接调低温度或加大压力,问题反复出现,根源在于没有从薄膜多层结构的热封特性、热收缩应力平衡角度做量化验证。济南中科电子 HST-T01 热封试验仪,通过温度、时间、压力三因素梯度试验,模拟产线热封工况,区分材料固有特性缺陷与工艺参数失配,定位封边卷曲缩边的成因,为薄膜选型、热封窗口优化提供试验依据。
一、封边卷曲缩边的本质:多层薄膜热应力失衡
1.1 内外层热收缩率不匹配是核心诱因
复合膜属于不对称多层结构,外层(PET、BOPP、PA)、热封层(PE、CPP、改性聚烯烃)熔点、热收缩特性差异显著。热封瞬间受热,不同层分子链松弛、收缩幅度不一致:热封层收缩率大于外层,封口向内卷曲;外层收缩率更高,则封口向外翻翘。 收缩差值越大,冷却后残留内应力越高,卷曲越明显。哪怕热封强度达标,应力也会持续释放,存放一段时间后翘曲加重。
1.2 薄膜生产张力带来的先天应力
薄膜吹膜、拉伸、复合工序的张力控制,会在基材内部预留残余应力。MD 纵向、TD 横向收缩率不对称,热封加热后应力集中释放,封边沿应力方向回缩,形成缩边、褶皱。这类属于材料本身特性问题,单纯调整热封参数只能缓解,无法根除。
1.3 热封工艺参数加剧形变风险
温度过高,热封层过度熔融,流动性失控,收缩量急剧放大;热封时间过长,热量向封边两侧基材传导,热影响区加宽,更多区域发生收缩;压力过大,熔融树脂被挤压外溢,封边变薄、应力分布不均,冷却后极易出现波浪状缩边。 另外,上下封头温度不对称、封头平行度差,两侧受热不一致,单侧应力集中,也会造成封边单边卷曲。
1.4 热粘与冷却定型的时序影响
热封熔融阶段的热粘力不足,熔融树脂在压力撤除后、完全冷却前,在基材收缩拉力作用下发生滑移,封边位置偏移,表现为缩边、封线歪斜。高速制袋机冷却行程短,应力来不及释放,缺陷会被直接固化在成品袋上。
二、不同卷曲形态对应的薄膜特性问题
2.1 封口向内卷(内翻)
最常见类型,热封层收缩率显著高于外层基材。多见于 BOPP/CPP、PET/PE 普通复合膜。风险:袋口贴合、开口困难,预制菜袋开袋体验差,同时封边内侧容易出现微裂纹,降低密封可靠性。
2.2 封口向外翻卷(外翻)
外层基材热收缩大于热封层,比如部分尼龙复合膜、高收缩 BOPP 结构。风险:外翻封边容易被输送机构刮蹭,造成封边开裂,气调包装漏气。
2.3 封边波浪缩边、荷叶边
横向收缩离散大,薄膜横向与纵向收缩差异悬殊,热影响区宽窄不均。大多是薄膜横向热收缩指标不合格,或者封头温度梯度不均匀。
2.4 批次间卷曲程度不稳定
同一配方薄膜,不同批次翘曲程度差异大。一般是热封层原料牌号波动、爽滑剂迁移、基材拉伸工艺不稳定,薄膜热封特性发生漂移。
三、HST-T01 热封试验仪,量化薄膜热封特性的试验方案
3.1 三因素梯度试验,锁定低形变热封窗口
以温度、热封时间、热封压力为变量,固定其余条件,梯度制样。同一薄膜在不同参数下热封,冷却至室温后观察卷曲形态、测量封边回缩量,同时同步测试热封强度、热粘性能。 目标不是只封牢,而是找到热封强度合格、同时封边回缩量控制在允许范围的工艺区间。很多高温窗口封合牢固,但形变超标,属于不可用区间。
3.2 区分材料问题与工艺问题
同一组参数,更换不同批次薄膜测试:如果 A 膜卷曲、B 膜正常,判定为薄膜热收缩特性不匹配,需要和膜厂沟通调整配方、收缩率;如果所有薄膜都出现卷曲,说明当前热封参数区间不合适,调整封头温度、保压冷却时间。 HST-T01 可单独设置上、下封头温度,模拟产线非对称加热,验证上下温差对卷曲的改善效果。
3.3 热影响区管控,评估热量传导特性
热封时热量会向封边以外区域扩散,热影响区越宽,参与收缩的薄膜面积越大,缩边越严重。通过试样比对,筛选合适的温度与封合时长,控制热影响区范围,减少多余基材受热形变。对于高速制袋场景,还可以增加保压冷却环节,在熔融状态下约束薄膜,降低冷却回弹。
3.4 留样比对,监控薄膜热封特性漂移
薄膜长期存放后,助剂迁移、老化,热封窗口会偏移。定期取样做热封比对,记录相同参数下的卷曲、缩边变化,提前识别来料波动,避免批量上线后出现制袋缺陷。仪器可存储多组试验方案,新品、来料验收直接调用,保证比对条件统一。
四、HST-T01 适配薄膜热封特性验证的核心优势
4.1 独立控温上下封头,工况还原度高
上下封头温度可独立设定,支持对称、非对称热封,贴合实际制袋机的加热方式,精准复现产线出现的卷曲现象,避免实验室测试和车间工况脱节。控温精度高,梯度试验时温度变量可控,微小温差带来的形变差异也能被识别。
4.2 精准可控的时间与压力调节
热封保压时间、压力连续可调,可模拟低速试样机与高速制袋机的不同保压状态,验证保压冷却对抑制缩边的作用。封头平行度良好,压力均匀,避免因局部压力不均引入额外褶皱干扰判断。
4.3 试样标准化,减少人为干扰
统一试样宽度、裁切方式、状态调节环境,排除试样本身带来的形变干扰。试验完成后,可配套热封强度测试,同步验证 “低卷曲” 参数下封口强度是否达标,避免为了改善翘曲而牺牲密封性能。
4.4 试验数据归档,支撑材料评审
自动记录每组试样的温度、时间、压力参数,可搭配照片记录卷曲形态,形成薄膜热封特性档案。新品材料评审、膜材更换、供应商变更时,作为材料准入的评价依据,满足食品、医药包装资料审核要求。
五、落地改善思路,平衡热封强度与形变控制
材料端:优先选用内外层热收缩匹配的复合结构,薄膜来料增加横向、纵向热收缩抽检;
工艺端:优先降低热封温度、缩短热封时间,缩小热影响区,必要时采用上下封头温差方案;
设备端:制袋机增加封后保压冷却段,在熔融状态下约束封边,释放应力;
验证端:新材料、新批次上线前,先用 HST-T01 做梯度热封试验,评估卷曲缩边风险,再上机试产;
判定端:建立双重指标,同时管控热封强度和封边回缩量,两个指标同时满足才算合格工艺窗口。
六、适用行业场景
预制菜气调包装袋、食品自立袋、医药复合膜袋、日化软包装、冷链保鲜袋。这类产品自动化制袋速度高,对袋型平整、封口密封性要求严格,封边卷曲缩边极易造成包装失效与生产停机。
结语
封边卷曲、缩边不只是外观缺陷,是薄膜多层结构热应力失衡的直观表现。单纯依靠车间试错调机,很难兼顾封口强度与袋型平整。济南中科电子 HST-T01 热封试验仪,通过标准化梯度热封试验,量化薄膜热封、热收缩特性,区分材料先天特性缺陷与工艺参数失配,帮助包装企业找到兼顾密封可靠、形变可控的热封工艺窗口,减少制袋停机、漏气客诉,稳定软包装成品品质。