药用复合膜、泡罩包装的热封边,是隔绝水汽氧气、保障药品储存安全的关键屏障。在实际生产中,即便原材料检验全部合格,热封工艺波动依旧会带来虚封、过熔、局部封合不实等缺陷。热封温度、压力、时间三者任意一项失衡,就会出现外观完好,但封口结合力不足的隐患,后期仓储运输发生开袋、漏粉、受潮变质。
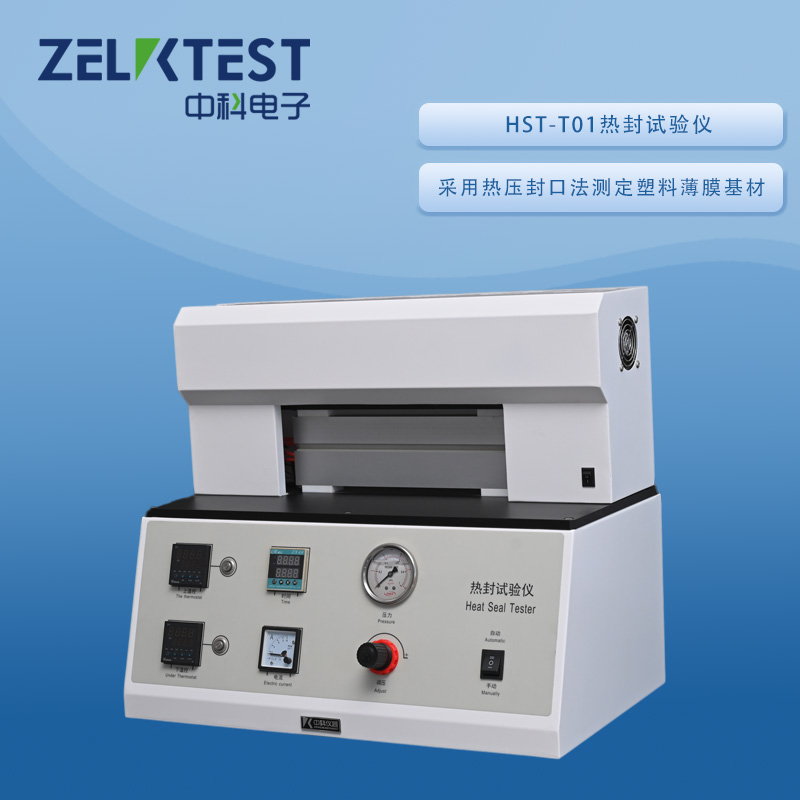
很多药企直接拿成品包装袋做剥离测试,无法反向定位生产线的最优工艺区间。生产线试错成本高,一旦批量工艺失准,会造成大量包材报废。济南中科电子HST‑T01 热封试验仪,在实验室模拟生产线热封工况,梯度调试温度、压力、时间,快速锁定合理工艺窗口,提前规避热封失效带来的质量风险,为药包材来料验收、设备工艺调试提供标准化试验手段。
一、软包装热封失效,藏在封口处的质量风险
1.1 两类典型热封缺陷
热封失效主要分为虚封与过封,二者表象完全不同,但都会破坏包装完整性。 虚封(冷封):热封温度偏低、压力不足或者保压时间太短,热封层熔融不充分,分子没有充分交织融合。封口肉眼看已经封合,实际结合力很低,受挤压、温差变化就会分层开裂,是药包生产最常见隐性缺陷。 过封(过熔):温度过高、压力过大,热封层过度熔融挤出,封边基材变薄变脆。虽然瞬时剥离强度很高,但封口韧性下降,后期受震动、冷热循环容易发生断裂,同样会出现包装失效。
1.2 为什么不能只靠成品袋做检测
直接检测成品包装袋,只能拿到 “结果”,找不到问题根源。成品已经是既定工艺下产出,很难判断到底是温度、压力还是时间引发缺陷。 热封试验仪的核心价值,就是在实验室可控条件下,单一变量梯度试验,分别确认温度、压力、时间对热封强度的影响,找到安全工艺区间,再给到制袋机、泡罩机做参数参考,减少生产线试错损耗。
二、HST‑T01 热封试验仪,模拟真实生产热封工况
2.1 设备测试原理
HST‑T01 热封试验仪配备上下独立控温热封头,将待测试复合膜试样热封层对齐叠放,设定热封温度、热封压力、热封时间三个核心参数;热封头下压完成短时热压熔合;热封结束取出试样,冷却之后裁成标准样条,再配合拉力设备测试热合强度,得到不同工艺条件下的封口性能数据,绘制热封工艺曲线,筛选最优参数组合。
2.2 设备核心设计优势
上下封头独立控温,可设置不同温度,适配铝塑泡罩、复合膜袋等多样化药包材料;温度控制精度高,减少温控漂移带来试验误差。压力与时间连续可调,完全覆盖药用包装生产线常用工艺范围。 触控交互界面,可保存多组试验方案,梯度试验参数一键调取;封头工作面平整,压力分布均匀,避免局部压力不均造成试样局部虚封。 设备严格参照 YBB00192002‑2015 药包材标准设计,热封制备的试样可直接用于热合强度测试,数据可用于来料评估、工艺验证、注册申报,满足 GMP 实验室原始记录留存要求。
三、热封试验实操中高频踩坑要点
3.1 试样预处理不可省略
薄膜试样需要在恒温恒湿环境完成状态调节。受潮、褶皱、表面有粉尘油污的样品,会直接干扰热封熔合效果。取样要避开卷材边缘缺陷位置,试样平整无拉伸,热封层对齐,不能错位。
3.2 热封之后需要充分冷却静置
刚完成热封的试样,热熔层还未完全结晶固化,立刻做剥离测试,热封强度会虚高。热封试样取出后,需在标准环境冷却静置 30 分钟以上,再裁切 15 mm 标准样条开展剥离测试,才能得到真实可靠的热合强度数据。
3.3 变量控制:一次只改动一项参数
做工艺摸索时,切忌同时修改温度、压力、时间三个条件。保持两项参数固定,只改变单一变量,才能分清哪一项参数造成热封强度变化,快速定位工艺边界。同时观察剥离后的失效形态:界面剥离多为虚封;基材本体撕裂,代表热封熔合充分;封边位置薄膜断裂,则提示存在过封风险。
四、多场景落地应用
- 包材来料检验:新批次药用复合膜到货,通过热封试验验证该材料适配的工艺区间,避免直接上机批量生产出现热封不良;
- 生产工艺调试:制袋机、泡罩包装机换材料时,实验室先完成梯度热封试验,输出参考参数,降低生产线调试废品率;
- 材料研发选型:对比不同配方热封层膜材,评估起封温度、热封窗口宽窄,筛选适配产品的包装基材;
- 稳定性配套验证:经过老化后的膜材,复测热封性能,评估储存后热封层性能衰减情况。
配套方案建议:热封制样完成后,搭配拉力试验机测热合强度;同时可串联密封完整性检测,完整评估包装封口的力学与密封双重性能。
结语
热封边是软包装的薄弱环节,虚封、过封大多不会立刻显现缺陷,等到成品入库储存才暴露质量事故。HST‑T01 热封试验仪把生产线热封工况搬到实验室,通过可控的模拟试验,快速锁定安全工艺窗口,从源头降低药包热封失效风险。 济南中科电子可提供试样上机测试、实验室质检方案规划、仪器校准、人员实操培训一站式技术支持。