在食品、医药日化包装产线上,旋盖是收尾的关键工序,却也是最容易被轻视的质控节点。很多企业常会遇到这类矛盾:同一批次产品,一部分瓶盖拧不开,消费者投诉开启困难;另一部分又拧得过松,运输途中出现渗漏、掉盖,造成整批产品报废。 不少质检人员把问题归结为操作工手法不一致,反复调整旋盖机参数,可问题依旧间歇性爆发。究其根本,人工手感无法量化扭矩数值,仅凭经验调机,只能做到 “大致合格”,难以满足标准对开启扭矩、锁紧扭矩的量化要求。想要稳定管控旋盖质量,就需要一台标准化扭矩检测设备,NLY‑20H 瓶盖扭矩仪,为旋盖工艺建立可追溯的数据标尺,把模糊的手感,变成可存储、可复盘的数字。
一、瓶盖扭矩,不止 “拧得开” 这么简单
1.1 两个核心指标:锁紧扭矩与开启扭矩
很多人的认知误区:只要消费者能拧开,扭矩就是合格。事实上包装标准中同时管控锁紧扭矩和开启扭矩。 锁紧扭矩,是旋盖机拧到最终状态的扭矩,决定螺纹咬合程度。锁紧扭矩过大,瓶盖形变,甚至瓶口崩裂;锁紧扭矩过小,螺纹啮合不足,运输震动下容易松盖漏液。 开启扭矩,是打开瓶盖所需要的力。扭矩过高,老年用户、患者难以开启;扭矩过低,包装密封可靠性不足,存在意外开盖风险。两者必须同时落在标准区间,包装才算合格。
1.2 扭矩波动从哪里来?
产线上扭矩波动来源很多:旋盖头橡胶垫磨损、旋盖转速不稳定、瓶盖与瓶口尺寸公差、温度变化带来的塑料硬度改变。这些因素单独看影响微小,叠加之后,就会出现同批次样品扭矩离散度很大。 间断性的不良最难排查,只靠抽检肉眼观察,很难捕捉到工艺漂移。等到客户反馈渗漏,损失已经产生。扭矩检测,就是提前捕捉这种缓慢漂移的质控手段。
二、NLY‑20H 扭矩仪:自动化检测,消除人为误差
2.1 设备核心设计思路
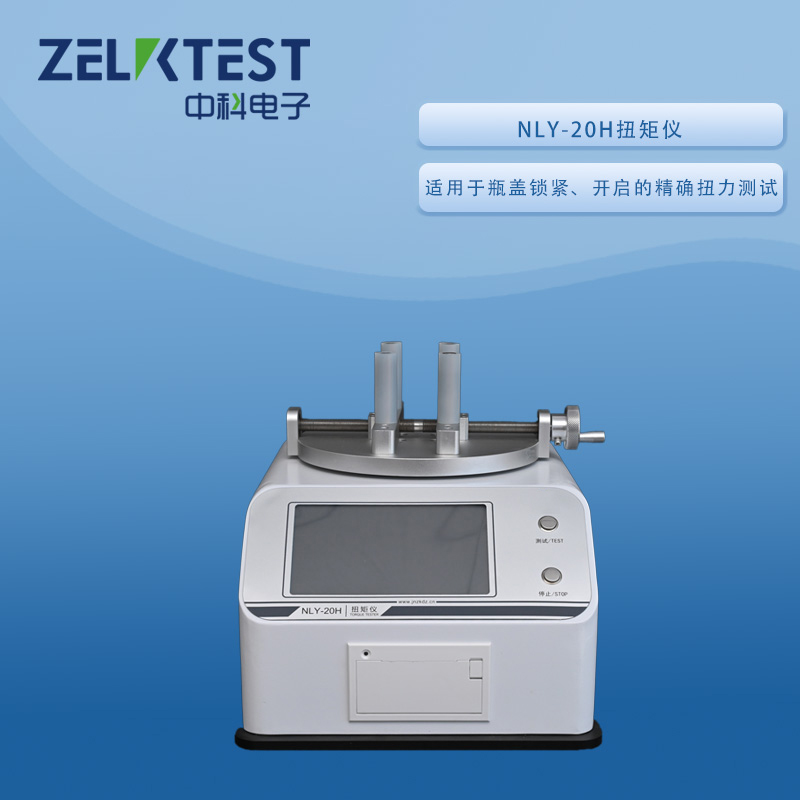
NLY‑20H 瓶盖扭矩仪专为各类螺纹瓶盖开发,涵盖药用塑料盖、铝塑组合盖、饮料瓶盖、日化软管盖。设备采用高精度扭矩传感器,夹持工装可灵活更换,适配不同直径样品。 人工手动拧动读数,速度快慢、用力不均匀,都会带来巨大误差。仪器采用匀速旋转测试模式,旋转速度可控,全程自动采集扭矩曲线,不是只给一个单点数值,能记录扭矩上升过程、峰值扭矩。
2.2 核心功能亮点
- 实时扭矩曲线显示:可观察扭矩变化全过程,区分是螺纹摩擦阻力,还是密封圈脱开的力,方便判断失效模式。
- 数据自动存储与导出:每组样品编号、测试时间、峰值扭矩自动保存,支持导出 Excel,满足药企 GMP 记录溯源要求,方便质检报告制作。
- 上下限判定:设置标准上下限,测试完成直接判定合格 / 不合格,减少人工判读失误。
- 多样工装选配:弹性防滑夹具,夹持瓶盖不压伤样品,不会造成瓶盖变形,避免因为夹持造成测试失真。
三、标准化检测实操要点
3.1 样品准备与环境
样品检测前,需在恒温环境放置足够时间,消除温度对塑料件的影响。不能刚从烘箱或者冷库取出直接测试,温度会改变塑料弹性,扭矩数据失真。选取的试样应和下线成品状态保持一致,不能人为预拧瓶盖。
3.2 测试步骤
将样品瓶身固定在底座夹具,夹持瓶盖;设置测试转速、上下限;启动测试,仪器匀速旋转瓶盖直至瓶盖开启;自动捕捉峰值扭矩,保存曲线与数据。同批次需要平行测试多组样品,计算平均值、标准偏差,评估批次稳定性,不能单靠 1-2 个样品下结论。
3.3 常见实操误区
❌ 人为辅助转动,不是仪器独立驱动; ❌ 夹具夹太紧压变形瓶盖; ❌ 只记录峰值,不看离散度。个别样品达标,但离散度大,代表工艺不稳定,存在潜在不良风险。
四、扭矩数据如何服务工艺优化
检测的最终目的,不只是出具合格报告,而是反向指导产线。 当检测发现开启扭矩持续走高,可以适当下调旋盖机锁紧力;当扭矩忽高忽低,就需要检查旋盖胶垫、瓶口输送定位是否跑偏。通过连续抽检,绘制扭矩趋势图,提前预警工艺漂移,实现事前预防,而不是事后返工。 在药包领域,铝塑盖扭矩检测是 YBB 标准配套项目;食品饮料包装,也是出厂抽检常规项目。
结语
旋盖工序的品质管控,核心就是把主观经验转化成客观数据。NLY‑20H 瓶盖扭矩仪,依托高精度传感技术,完成瓶盖开启与锁紧扭矩的定量检测,采集完整扭矩曲线,实现数据可追溯,为包装产线搭建稳定可靠的质控体系。 济南中科电子可提供试样上机测试、实验室质检方案规划、仪器校准、人员操作培训一站式技术支持。